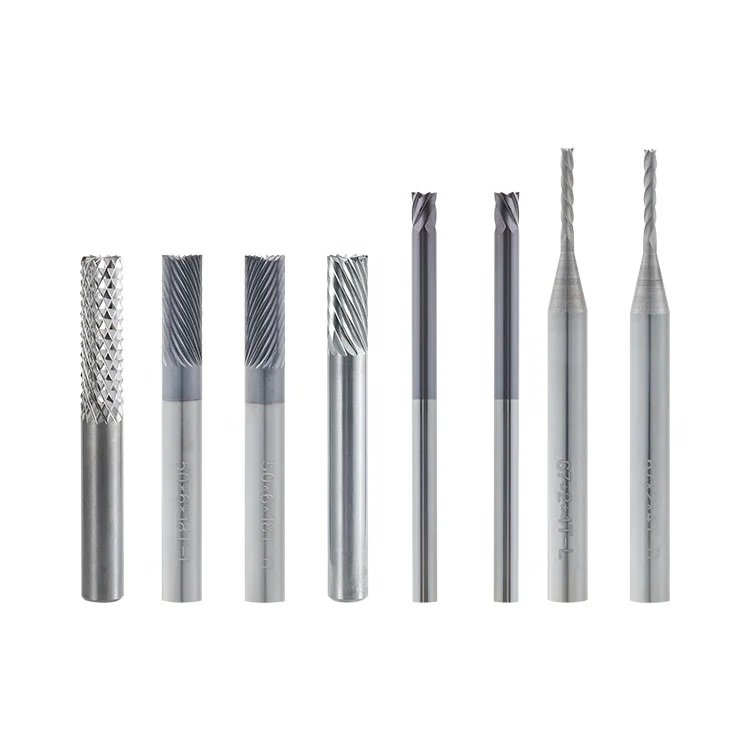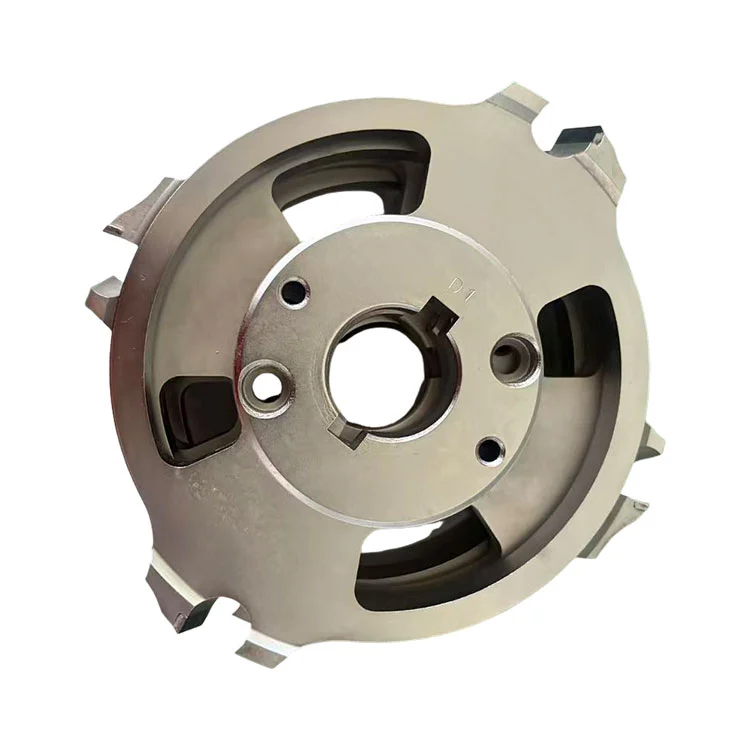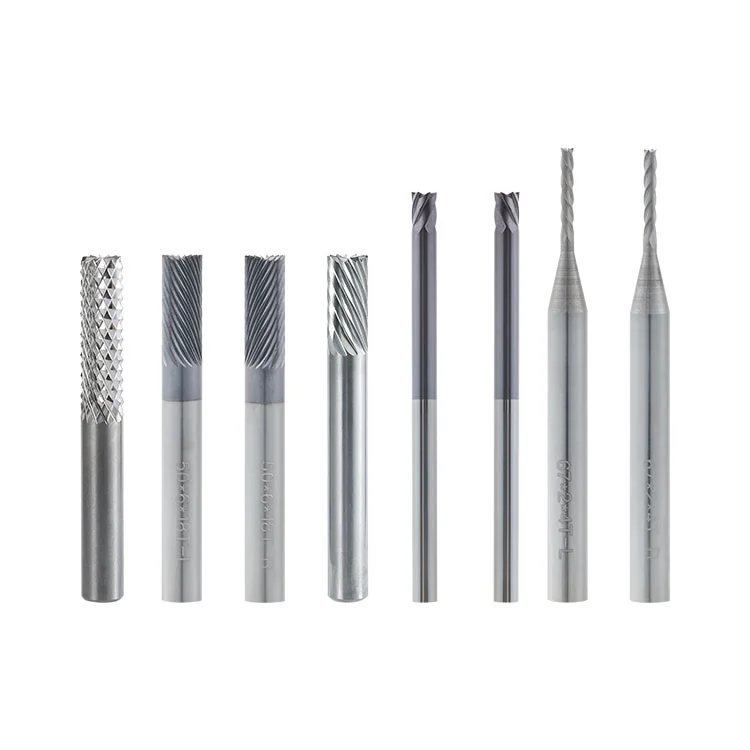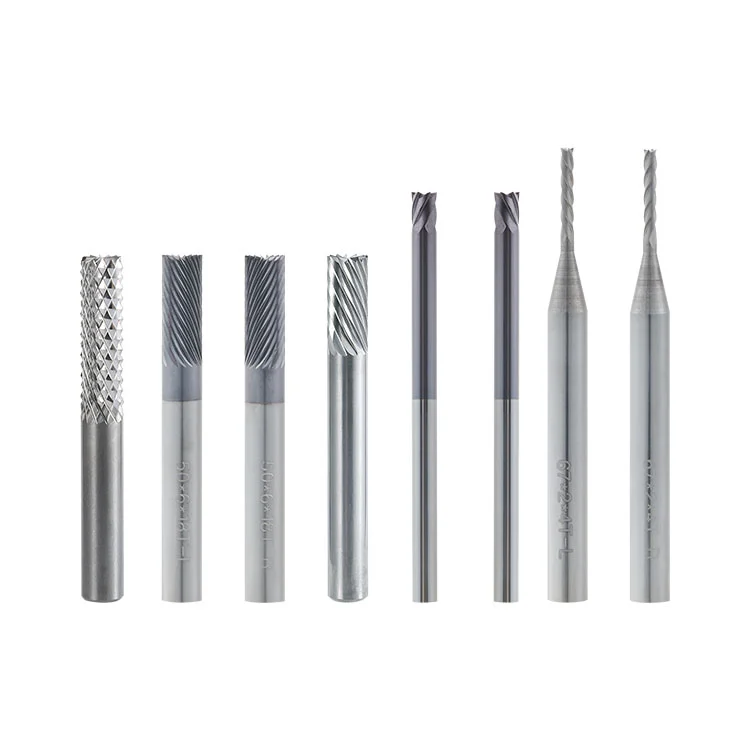
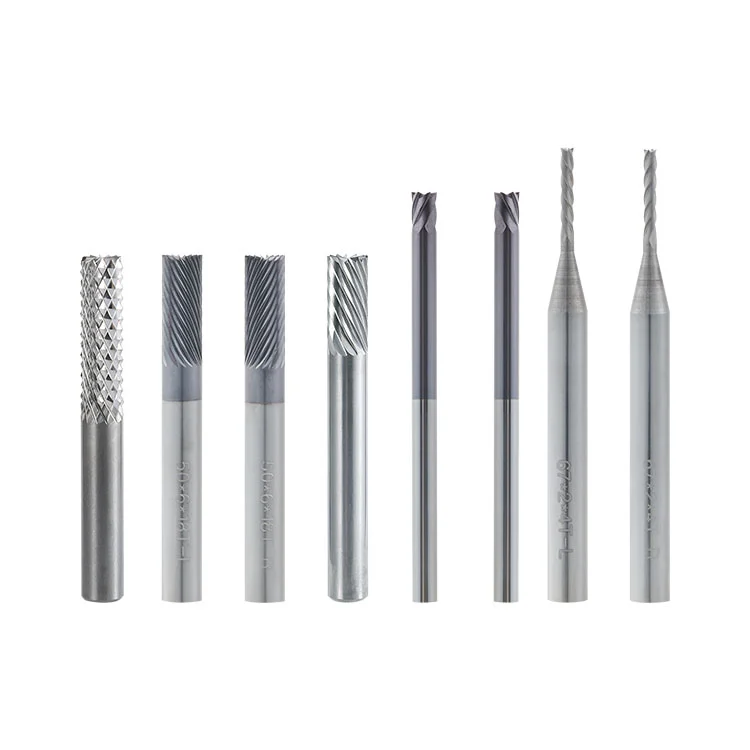
Dongguan Weicheng Elektronische Co., Ltd.ontwikkelt PCB-snijgereedschappen voor industriële plaatverwerking, waaronder deCarbide PCB-randafschuinfrees, een massief hardmetalen gereedschap ontworpen voor afschuinen en afschuinen met gouden vingers. Met een rechte schachtstructuur en een gepassiveerde, spiegelgepolijste snijkant helpt deze frees gladde, hellende oppervlakken te produceren, terwijl het risico op krassen of loslaten van de vergulde laag tijdens de voorbereiding van de PCB-connector wordt verminderd.
1. Waarom het afschuinen van gouden vingers belangrijk is
2. Hoe het afschuinproces werkt
3. Voordelen van hardmetaalconstructie
4. Passivering en spiegelpolijsten
5. Het juiste snijformaat kiezen
Gouden vingers zijn geleidende contactgebieden langs de rand van een printplaat. Ze worden vaak gebruikt om een printplaat met een compatibel slot of connector aan te sluiten. Vóór het inbrengen moeten de uiteinden van de gouden vingers mogelijk worden afgeschuind om een hellend geleidingsoppervlak te creëren.
Een goed verwerkte afschuining helpt de plaat in de connector te geleiden en zorgt voor een soepele plaatsing en verwijdering. De staat van het vergulde oppervlak is bijzonder belangrijk omdat krassen, loslatende of ongelijkmatige randen het contactgebied en het uiterlijk van de afgewerkte plaat kunnen beïnvloeden.
Bij geautomatiseerde PCB-productie wordt een speciale afschuiningsfrees gebruikt om de plaatrand te bewerken. De geavanceerde staat, maatnauwkeurigheid en compatibiliteit met de machine hebben allemaal invloed op de consistentie van de afgewerkte afschuining.
De hardmetalen frees wordt op de spindel van een automatische PCB-afschuinmachine geklemd. Tijdens bedrijf draait het gereedschap met hoge snelheid terwijl de printplaat met een gecontroleerde voedingssnelheid door de machine wordt getransporteerd.
Het uiteinde van de gouden vinger maakt contact met de roterende snijkant, die de rand van het bord freest om een hellend geleidingsoppervlak te vormen. Het proces is ontworpen voor continue bewerking en kan een consistente afschuining produceren als de machine-opstelling en toevoeromstandigheden goed worden gecontroleerd.
Een belangrijk punt is dat de frees zelf de afschuiningshoek niet bepaalt. De afschuinhoek wordt vooraf ingesteld en aangepast door de afschuinmachine. De frees is een gereedschap met rechte schacht en de machineconfiguratie bepaalt de vereiste bewerkingshoek.
De frees is vervaardigd uit ultrafijnkorrelig hardmetaal, ook wel wolfraamstaal genoemd. Dit materiaal biedt een hoge hardheid en slijtvastheid, waardoor het geschikt is voor herhaalde snijbewerkingen bij de PCB-productie.
De constructie van volhardmetaal ondersteunt de snijprestaties die nodig zijn voor continu afschuinen met gouden vingers. Bij de gereedschapskeuze moet niettemin rekening worden gehouden met het plaatmateriaal, de machinespindel, de snijparameters en het productievolume.
Bij platen met een hoog glasvezelgehalte of een hoog gehalte aan anorganische vulstoffen kan de slijtage van het gereedschap toenemen. Deze materialen moeten vóór massaproductie worden geëvalueerd door middel van monsterverwerking om de snijkwaliteit en de compatibiliteit van het gereedschap te bevestigen.
De toestand van de snijkant is vooral belangrijk bij het bewerken van vergulde PCB-randen. Een onbehandelde scherpe rand of een beschadigde snijkant kunnen tijdens het afschuiningsproces krassen, wrijving of plaatselijke spanning veroorzaken.
Passivering en spiegelpolijsten helpen scherpe punten langs de snijkant te verwijderen en zorgen voor een gladder contactoppervlak. Dit kan de wrijving tegen de vergulde laag verminderen en het risico op goudafbladdering tijdens het bewerken verkleinen.
De frees is echter slechts één factor die het eindresultaat beïnvloedt. Er moet ook rekening worden gehouden met de hechting van de goudlaag, de toestand van het bord, de slingering van de spindel, de stofverwijdering en de voedingssnelheid. Inspectie van het eerste artikel wordt aanbevolen vóór continue productie.
Het kiezen van een frees alleen op basis van de diameter kan tot installatie- of verwerkingsproblemen leiden. Het gereedschap moet passen bij de spil, de spantang en de beschikbare installatieruimte van de afschuinmachine.
Het productspecificatiebereik omvat verschillende combinaties van freesdiameter, aantal tanden, schachtdiameter en lengte. De vermelde freesdiameters zijn 1,5 mm, 2 mm, 3 mm, 3,175 mm, 4 mm, 6 mm en 6,35 mm. De schachtdiameters omvatten 3,175 mm, 6 mm en 6,35 mm, afhankelijk van het model.
Bevestig de volgende informatie voordat u bestelt:
● Snijdiameter:Controleer de vereiste diameter ten opzichte van de installatieruimte en verwerkingsconfiguratie van de machine.
● Schachtdiameter:Zorg ervoor dat de schacht overeenkomt met de spil en de spantang om een veilige klemming te garanderen.
● Lengte gereedschap:Bevestig de snijlengte en de totale lengte die nodig zijn voor de machine-instellingen.
● Aantal tanden:Selecteer het overeenkomstige model op basis van de vereiste bewerkingsomstandigheden en compatibiliteit van de apparatuur.
● Bordmateriaal:Geef het PCB-type en de relevante materiaaleigenschappen op voor gereedschapsevaluatie.
Het verstrekken van een machinemodel, een bestaand freesmonster of een technische tekening kan helpen de vereiste afmetingen vóór productie te verifiëren.
Krassen op gouden vingers, loslaten van de coating en ongelijkmatige afgeschuinde oppervlakken kunnen het gevolg zijn van verschillende oorzaken. Het vervangen van de frees zonder de staat van de machine en het bord te controleren, lost mogelijk het onderliggende probleem niet op.
Mogelijke oorzaken zijn onder meer een afgebroken snijkant, onvoldoende passivering, overmatige slingering van het gereedschap, slechte stofopname, te hoge aanvoersnelheid of zwakke hechting van de vergulde laag. Inspecteer het snijplotter- en PCB-oppervlak tijdens het testen van het eerste artikel.
Oppervlakterimpelingen en zichtbare gereedschapssporen kunnen te maken hebben met slijtage van de spil of spantang, onvoldoende gereedschapsstijfheid, onstabiel plaattransport of een ongeschikte relatie tussen spilsnelheid en voedingssnelheid.
Ongelijke afschuiningshoeken kunnen het gevolg zijn van onjuiste instellingen van de machinehoek, afwijkingen in de positionering van het bord, onstabiel transport of abnormale slingering van de spil. De afschuiningshoek moet worden gecontroleerd en aangepast via de machine, in plaats van aan te nemen dat de frees een vaste vormhoek heeft.
Een hoog glasvezelgehalte, slechte stofafzuiging, een te hoge snijtemperatuur en ongeschikte verwerkingsparameters kunnen de slijtage van het gereedschap versnellen. Regelmatige inspectie helpt bij het identificeren van veranderingen in de geavanceerde staat voordat deze de productiekwaliteit beïnvloeden.
Correcte installatie en routineonderhoud helpen de conditie van het gereedschap te behouden en een stabiele verwerking te ondersteunen. Inspecteer de frees vóór gebruik onder geschikte vergroting op scheuren, spanen of randbeschadigingen. De schacht en spantang moeten schoon zijn en de slingering van het gereedschap moet vóór de bewerking worden gecontroleerd.
Zorg ervoor dat tijdens de productie het stofopvangsysteem in werking blijft om glasvezels en ander snijafval te verwijderen. Vermijd plotselinge veranderingen in de invoersnelheid van de planken, die impactbelastingen kunnen veroorzaken en het risico op geavanceerde schade kunnen vergroten.
Na verwerking het stof verwijderen met een zachte borstel en de frees op een droge plaats bewaren. Vermijd contact tussen de snijkant en harde voorwerpen. Wanneer de snede bot wordt, kan professioneel naslijpen de snijcapaciteit herstellen. De slingering moet na het slijpen opnieuw worden gecontroleerd voordat het gereedschap opnieuw wordt geïnstalleerd.
Proefsnijden en inspectie van het eerste artikel moeten worden uitgevoerd na installatie of vervanging van gereedschap. Controleer de schuine hoek, de oppervlakteafwerking en de staat van de vergulde laag voordat u doorgaat met de continue productie.
A: Het wordt gebruikt op PCB-afschuinmachines om de uiteinden van vergulde gouden vingers af te schuinen. Het proces creëert een hellend geleidingsoppervlak om het inbrengen van PCB's in connectoren te ondersteunen.
A: Nee. De frees heeft een rechte schachtstructuur zonder een vaste vormhoek. De afschuiningshoek wordt ingesteld en aangepast door de PCB-afschuinmachine.
A: Passivering en spiegelpolijsten helpen scherpe punten te verwijderen en een gladdere snijrand te creëren. Dit helpt wrijving, krassen en het risico op loslaten van het vergulde oppervlak te verminderen.
A: Dunne FPC-platen kunnen worden beoordeeld op afschuining. De invoersnelheid van het karton moet worden verlaagd om de impact van het snijden te beperken, en het testen van monsters vóór de productie wordt aanbevolen. FPC-platen met dikke verstevigingsplaten vereisen ook een voorafgaande evaluatie.
A: Mogelijke oorzaken zijn onder meer een afgebroken of onvoldoende gepolijste snijkant, overmatige slingering van het gereedschap, stof dat vastzit tussen het gereedschap en de plaat, een hoge aanvoersnelheid of een slechte hechting van de vergulde laag. Deze factoren moeten afzonderlijk worden gecontroleerd.
A: Controleer de spil- en spantangspecificaties, installatieruimte, vereiste gereedschapslengte en machineconfiguratie. De afmetingen van de frees moeten worden bevestigd aan de hand van de uitrustingstekening of een bestaand gereedschapsmonster.
EEN: Ja. Professioneel naslijpen kan een botte snijkant herstellen als de toestand van het gereedschap dit toelaat. Inspecteer na het slijpen de snijkant en controleer opnieuw de slingering van het gereedschap voordat u het opnieuw installeert.
A: Voer tests uit op het eerste artikel om de schuine hoek, de oppervlakteafwerking en de staat van de vergulde laag te bevestigen. Controleer ook de installatie van de frees, de slingering van de spil, de reinheid van de spantang, de positionering van de plaat en de stofopvang.
Consistente PCB-afschuining met gouden vingers vereist de juiste combinatie van hardmetalen gereedschapsconstructie, geavanceerde voorbereiding, machinecompatibiliteit en procescontrole. Door deze factoren vóór productie te evalueren, kunnen fabrikanten een stabiele afschuiningskwaliteit behouden en vermijdbare oppervlaktedefecten verminderen.
Op zoek naar een hardmetalen frees voor het afschuinen van PCB's met gouden vingers?
Stuur uw machinespecificaties, cuttertekening of monstervereisten naar ons team.
Stuur een aanvraag