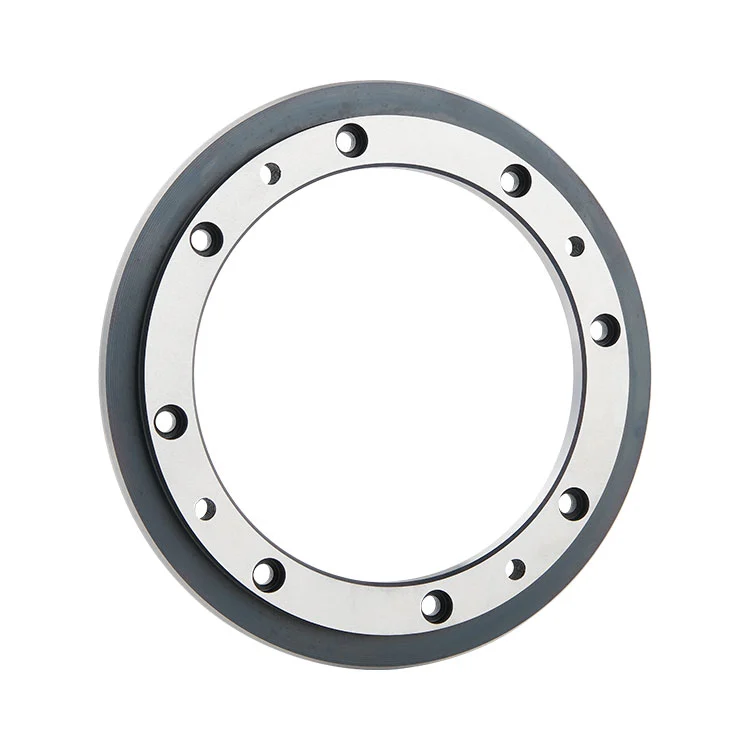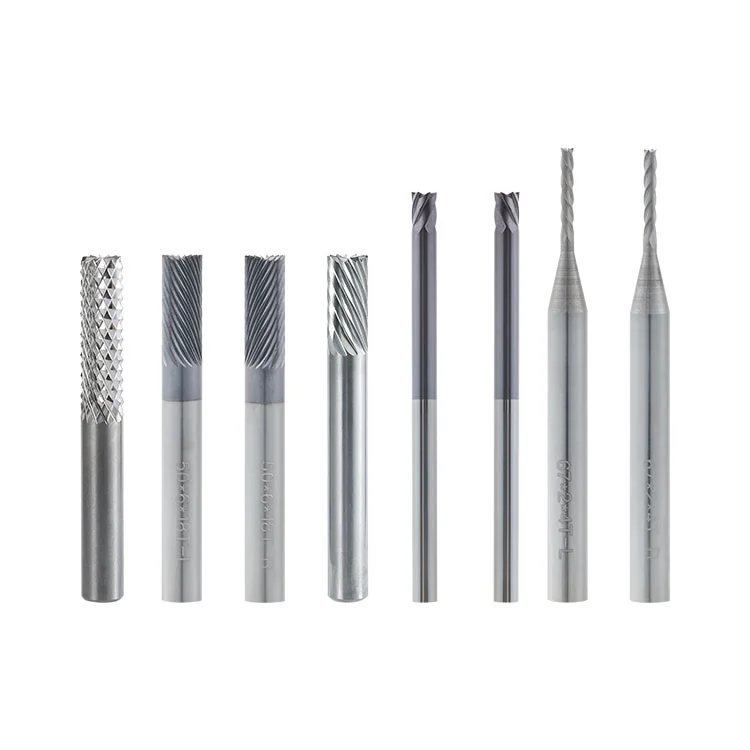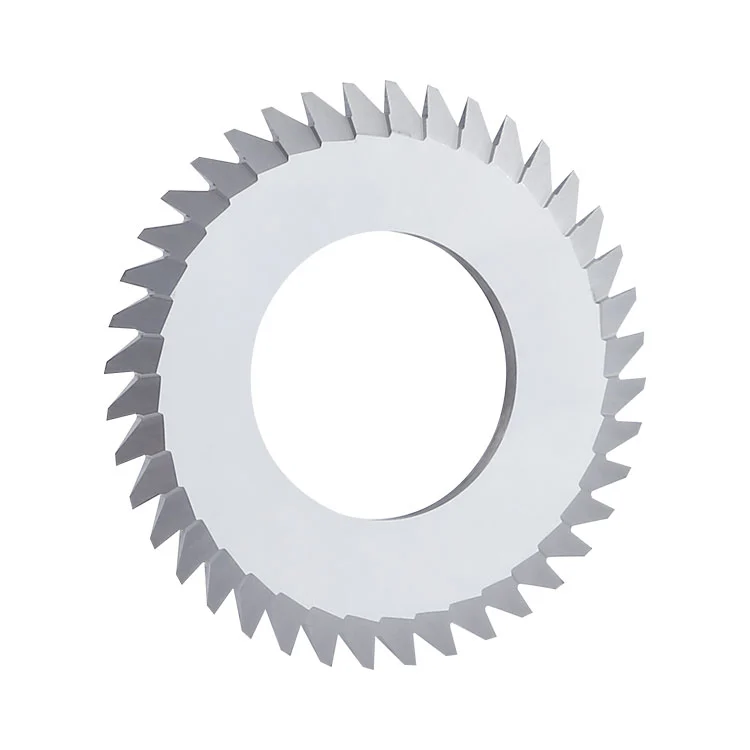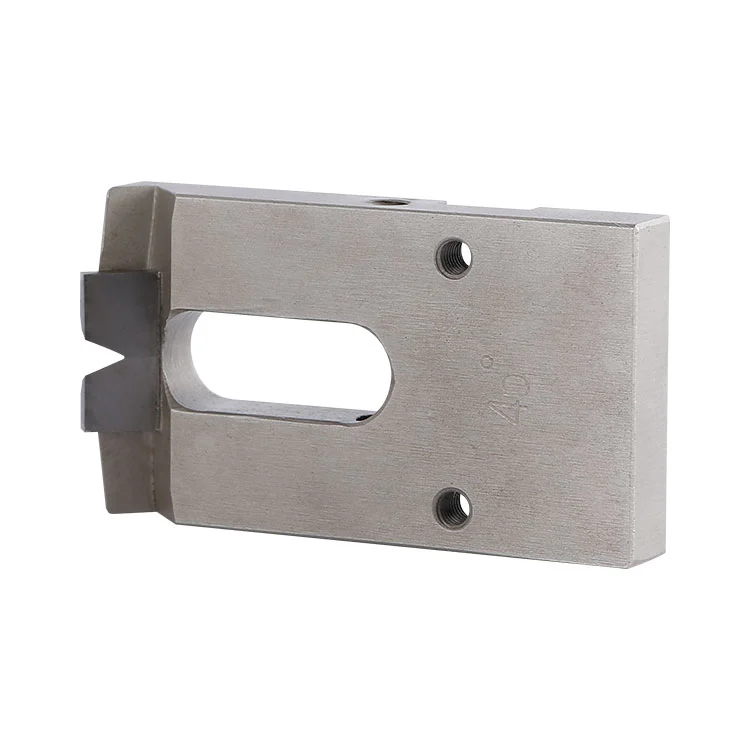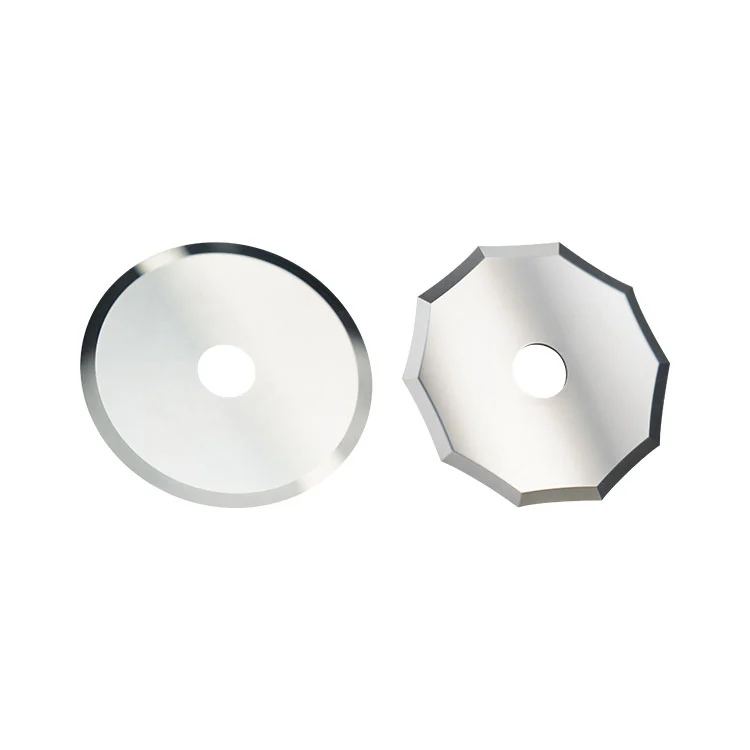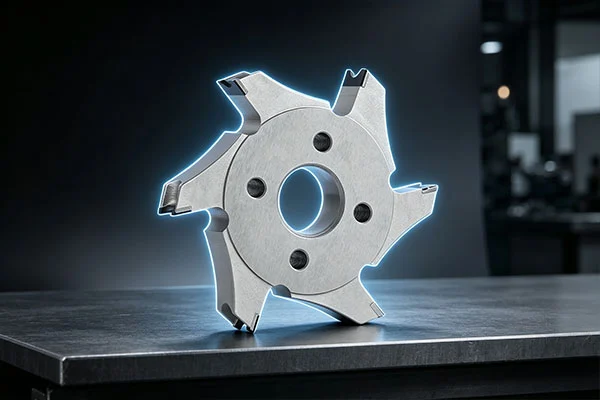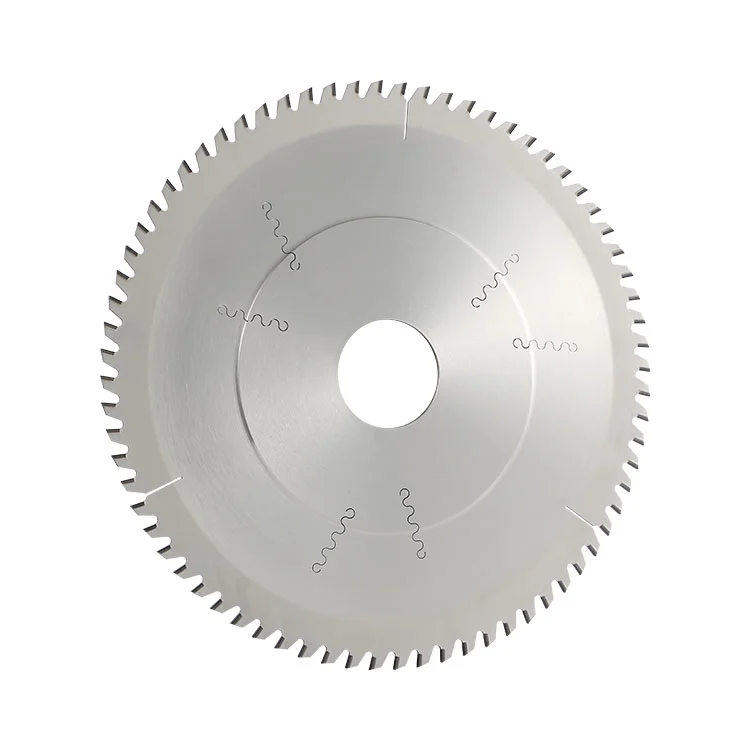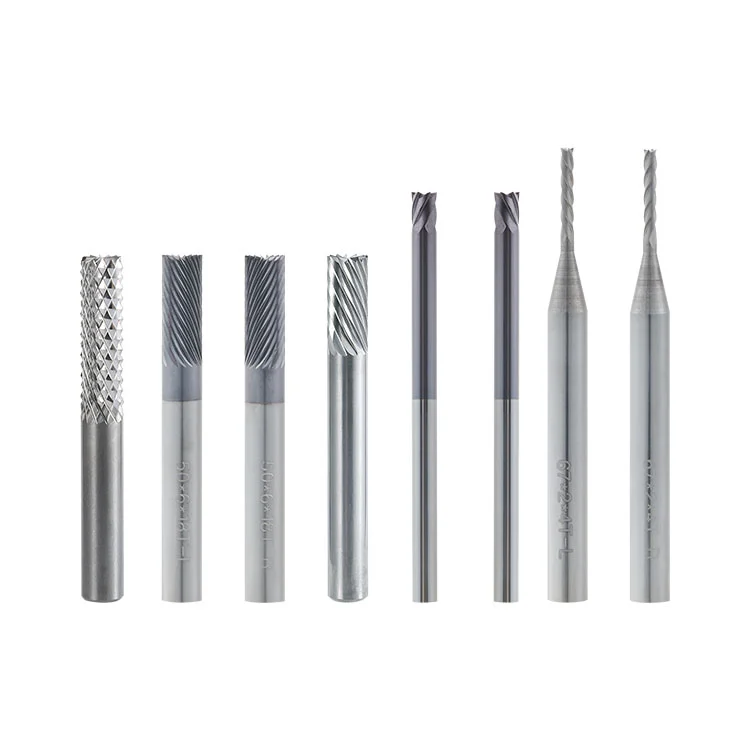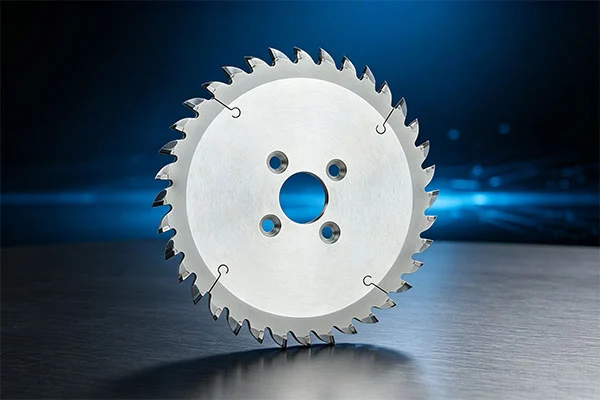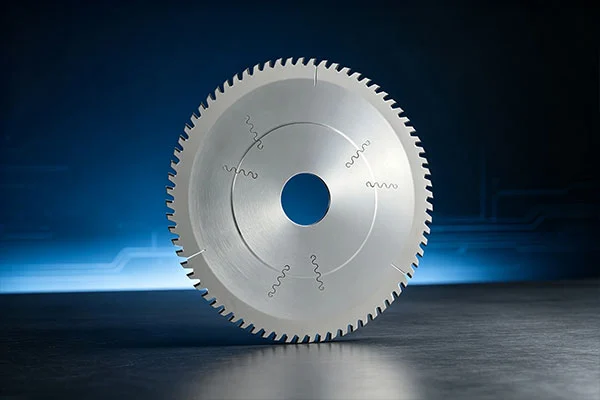
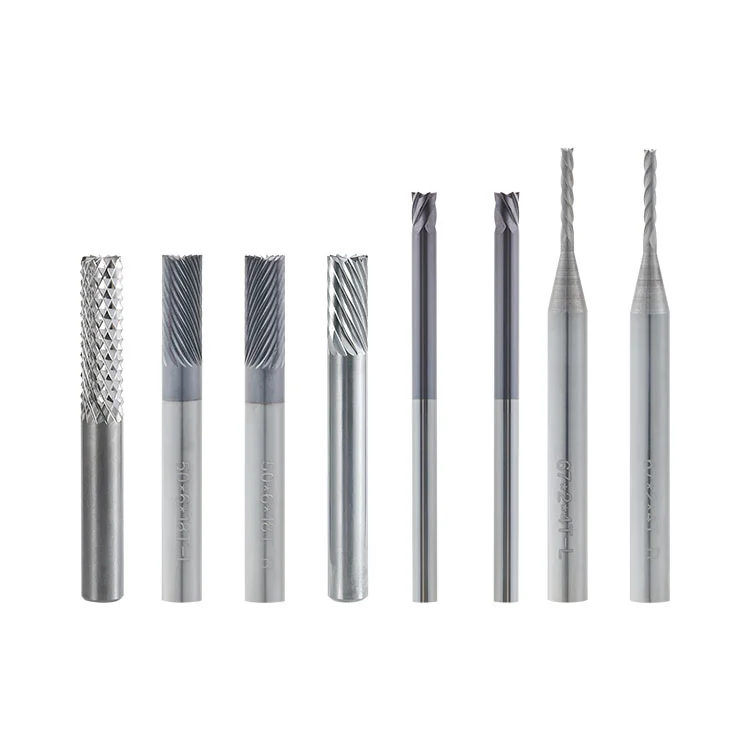
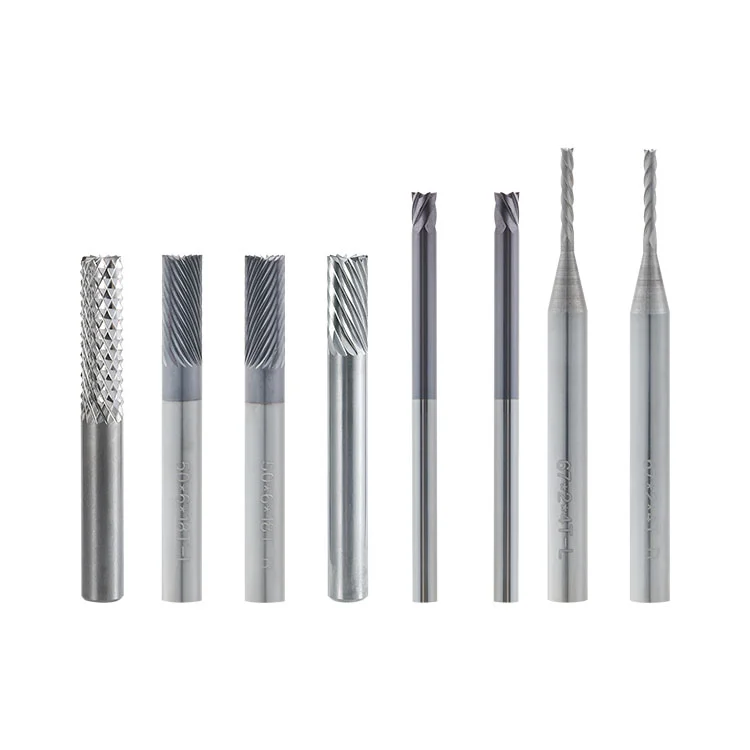
Als professionele leverancier biedt Winway de hardmetalen PCB-afschuinfrees aan. Deze volhardmetalen afschuinfrees is speciaal ontworpen voor PCB-afschuining met gouden vingers. Het maakt gebruik van ultrafijnkorrelig gecementeerd carbidesubstraat, dat wordt gebruikt voor het afschuinen en afschuinen van PCB-goudvingers. Het lost veelvoorkomende defecten op bij het bewerken met gouden vingers, zoals het trekken van koperfolie, het afbrokkelen van koper, inkepingen, wit worden en bramen. De snijkant is nano-precisie geslepen voor scherpe snijprestaties. Na de bewerking is de rand van de gouden vinger glad en afgerond, wat voldoet aan de plug-pull-betrouwbaarheid en de A-klasse uiterlijkstandaard. Compatibel met PCB-afschuinmachine met gouden vingers voor continue productie van grote volumes, en kan vele malen opnieuw worden geslepen voor herhaald gebruik.
Als professionele fabrikant biedt Winway de hardmetalen PCB-afschuinfrees aan. De massief hardmetalen afschuinfrees voor gouden vingers is een afwerkingsgereedschap voor het gouden vingerproces in de PCB-industrie. Het wordt gebruikt voor het afschuinen van de PCB-goudvingercontactpositie om het in- en uittrekken van de connector te vergemakkelijken en te voorkomen dat de rand van de gouden vinger krassen op de bijpassende aansluitingen maakt. Het tandprofiel en de snijhoek zijn geoptimaliseerd voor de composietstructuur van de goudlaag, de koperlaag en het FR4-substraat. Het vermindert de schade aan de goudlaag en het trekken van koperfolie met een hoge bewerkingsconsistentie, geschikt voor massaproductie van printplaten met gouden vingers.
Productdefinitie
Volhardmetalen afschuinfrees voor gouden vingers (Carbide PCB Bevel Cutter): Afwerkingssnijgereedschap gemaakt van hardmetaal door sinteren, nauwkeurig CNC-slijpen en geavanceerde hoonbehandeling. Het wordt speciaal gebruikt voor het afschuinen van de PCB-goudvingerpositie en vormt een aangewezen hellend vlak op de gouden vingerrand om een soepele plug-in en pull-out van de connector te realiseren.
Materiaalanalyse
Basismateriaal: Gecementeerd hardmetaal (wolfraamstaal) Gebruik gecementeerd hardmetaal met ultrafijne korrels met geoptimaliseerde verhouding van kobaltbindmiddel. De Carbide PCB Bevel Cutter gebruikt deze materiaalstructuur:
1. Hoge hardheid en uitstekende slijtvastheid, de rand is niet gemakkelijk snel tepassiveren tijdens langdurig snijden van de vergulde laag;
2. Evenwichtige taaiheid, bestand tegen tandchips en randbreuk bij het bewerken van gouden vingerhoeken;
3. Goede thermische stabiliteit, niet gemakkelijk te gloeien onder hoge snelheid snijden, verminderen plaatverbranding en schade aan het goudoppervlak;
4. Dicht materiaal, de snijkant kan worden geslepen tot een ultrascherpe status om de trekkracht op de goudlaag en de koperlaag te verminderen.
Prestatietestresultaten
1. Uiterlijktest met gouden vingers: het machinaal bewerkte hellende vlak met gouden vingers is glad, zonder afbladderen van de goudlaag, kopertekening, inkeping of bleken van glasvezels, in overeenstemming met de IPC-standaard en de acceptatievereiste voor het uiterlijk van de klant.
2. Levensduurtest: onder dezelfde werkomstandigheden heeft de hardmetalen frees met speciaal tandprofiel voor gouden vingers een langere levensduur dan gewone schuine frezen, waardoor de frequentie van gereedschapswissels wordt verminderd.
3. Hoge snelheidsstabiliteit: compatibel met de normale rotatiesnelheid van de afschuinmachine met gouden vingers, geen duidelijke klappersporen bij continue bewerking en een stabiele afschuiningshoek.
4. Plug-pull-verificatie: het machinaal bewerkte hellende vlak met gouden vingers zal de connectorterminals niet krassen tijdens de plug-pull-test met stabiele contactprestaties.
Kernvoordelen
1. Bescherming tegen gouden vingers: speciaal geavanceerd ontwerp met zachte snijprestaties, vermindert het afbrokkelen van de goudlaag en het trekken van koperfolie;
2. Stabiele precisie met hellend vlak: uniforme schuine hoek met goede maatconsistentie en hoge opbrengst aan eindproduct;
3. Slijtvast en duurzaam: gecementeerd carbidesubstraat, geschikt voor grootschalige continue bewerking van PCB-goudvinger;
4. Fijne snijkant voor een gladde afwerking zonder secundair handmatig polijsten;
5.Kan worden teruggestuurd naar de fabriek om opnieuw te slijpen. De gerepareerde oude messen kunnen op de machine worden hergebruikt om de verbruikskosten te verlagen.
6. Compatibel met reguliere afschuinmachines met gouden vingers.
Specificatietabel (gebruikelijk voor gouden vingers)
Ordinaal
Diameter(D)
Aantal tanden (P)
Schachtdiameter (d)
Lengte (L1)
Totale lengte (L)
01
2
4
6
15
50/67
02
3
6
6
15
50/67
03
4
8
6
15
50/67
04
6
12
6
15
50/67
05
6.35
18
6.35
18
50/67
06
3.175
6
3.175
4.5
50
07
2
4
3.175
14
54
08
3.175
10
3.175
12
54
09
2
4
3.175
14
67
10
3.175
6
3.175
16
67
11
1.5
4
6
14
50
12
2
4
6
14
50
13
6
18
6
16
50
14
2
4
6
14
67
15
3
6
6
14
67
16
4
8
6
16
67
17
6
18
6
30
80
18
6
12
6.35
25
50
19
6.35
18
6.35
25
50
Toepassingsbereik
PCB-fabriek: schuin afschuinen voor gouden vingers (kerntoepassing);
Verschillende PCB's met gouden vingers: geheugenbalkkaart, industriële besturingskaart, connectorinterfacekaart, displaydriverkaart, enz.;
Secundaire schuine afwerking voor bewerkte gouden vingerborden.
Kwaliteitsinspectiecontrolenorm
1. Grondstof: bemonstering van hardheid en korrelgrootte voor gecementeerd carbidesubstraat;
2. Dimensionale tolerantie: tolerantie van buitendiameter, lengte, aantal tanden en schuine hoek ± 0,01 mm;
3. Volledige visuele inspectie van de snijkant: geen chippen, inkepingen of slijpkras;
4. Dynamische balanscorrectie, geen uitloop tijdens rotatie op hoge snelheid;
5. Bewerking van proefsnedeverificatie: proefsnijden met gouden vingers, bevestig dat er geen goudschilfers of tekenfouten zijn;
6. Volledige inspectie van eindproducten plus herinspectie vóór levering.
Voorbeeldtestproces
1.Klant bevestigt de specificatie van een hardmetalen afschuiningsfrees met gouden vingers;
2. Machine proefsnijden, inspecteer het schuine oppervlak van de gouden vinger, controleer op goudschilfers / kopertekening;
3. Bevestig dat de bewerkingsprestaties voldoen aan de vereisten;
4. Massatoevoer na goedkeuring van het monster; proefversie met kleine batches is beschikbaar.
Ondersteuning na verkoop
1. Vervangen voor fabriekskwaliteitsdefecten (exclusief droogbranden en door de mens veroorzaakte impactschade);
2. Na slijtage van het gereedschap is een herslijpservice beschikbaar;
3. Zorg voor begeleiding van bewerkingsparameters, help bij het oplossen van bewerkingsafwijkingen zoals goudschillen en tekenen;
4. Snelle aanpassing voor niet-standaard specificaties.
Niet van toepassing zijnde arbeidsomstandigheden
1.Niet voor het snijden van dik massief metaal, roestvrijstalen werkstukken; hardmetalen rand is gemakkelijk te versnipperen bij het verwerken van hard metaal.
2. Werkstukken gemengd met massieve harde metalen onzuiverheden of grove harde deeltjes, die impactschade aan de snijkant veroorzaken.
3. Een te grote snijdiepte in één doorgang zal leiden tot afbrokkeling van de randen en vervorming van het substraat.
4. Apparatuur zonder effectief stofopvangsysteem; Opgehoopt glasvezelstof versnelt de slijtage van de snijkant en krast op het oppervlak van gouden vingers.
5. Bewerking onder voorwaarde van grote uitloop van de spil of losse bevestiging; trillingen veroorzaken gemakkelijk chippen van de carbiderand.
6. Langdurig droogsnijden onder zware belasting zonder warmteafvoer zal ervoor zorgen dat het gereedschap thermisch uitgloeien en de scherpte afneemt.
Veel voorkomende misverstanden over selectie
1.❌ Misverstand: meer tanden zorgen altijd voor een betere bewerkingskwaliteit Correctie: een te groot aantal tanden verhoogt de snijbelasting voor een dunne vergulde laag. Kies het juiste aantal tanden, passend bij de dikte van de plaat en de breedte van de gouden vingers; te veel tanden kunnen het afbladderen van de goudlaag veroorzaken.
2.❌ Misverstand: Dezelfde frees kan worden gedeeld voor verschillende afschuiningshoeken Correctie: De gereedschaptandvorm en de ontlastingshoek zijn ontworpen voor een vaste afschuiningshoek. Bereik niet alleen een andere hoek door de machineparameters aan te passen, dit zal resulteren in een slecht oppervlak en goudafbladdering.
3.❌ Misverstand: Nieuw gereedschap moet met maximale voedingssnelheid draaien. Correctie: Nieuwe scherpe frees moet bij inloopbewerking een gematigde voeding aannemen. Agressieve parameters bij het eerste gebruik scheuren gemakkelijk de dunne vergulde coating.
Verboden machinebediening
1. Begin niet met zagen als de spil te veel uitloopt, de spantang vuil is of versleten is; trillingen veroorzaken afbrokkeling van de hardmetalen randen.
2.Verbied gereedschapsbotsing of startspindel met niet-geklemd werkstuk.
3.Het stofopvangsysteem moet ingeschakeld zijn; stof zal de snijkant schuren en krassen veroorzaken op het vergulde oppervlak.
4.Verbied een noodstop en een scherpe verandering van de voedingsrichting bij rotatie op hoge snelheid.
5.Overschrijd de aanbevolen zaagdiepte met één doorgang niet.
6. Voorkom dat het gereedschap valt en harde schokken veroorzaken. Carbide is bros, lichte schokken veroorzaken onzichtbare microscheurtjes.
Foutanalyse
Abnormaal fenomeen
Oorzaak
Gouden vinger-goudlaagpeeling / koperchips
Passivering van de bladrand, te hoge voedingssnelheid, niet-overeenkomend tandprofiel, onjuiste rotatiesnelheid, onvoldoende stofopvang.
1.Opslag: individueel opbergen in een speciale gereedschapskist met geavanceerde bescherming. Geen stapeling of kaal geplaatst, vermijd botsingen.
2. Vóór gebruik: Visuele controle op chippen of barsten; schoon spantangstof; inspecteer de uitloop van de spil.
3.Tijdens de bewerking: Zorg ervoor dat het stofopvang-/luchtblaassysteem continu blijft werken. Inspecteer periodiek de kwaliteit van het afgeschuinde oppervlak, controleer de slijtage van de snijkant en de vervorming van de schacht.
4. Na de bewerking: blaas spanen en stof weg met een lagedrukluchtpistool, kras de carbiderand niet met harde voorwerpen; inspecteer de rand op micro-chips.
5. Hantering: Houd alleen het schachtgedeelte vast, raak de scherpe snijpunt niet aan; voorkom vallen om verbogen schacht en gereedschapsafval te voorkomen.
Veelgestelde vragen
Vraag 1: Wat veroorzaakt het loslaten van de goudlaag tijdens het bewerken met gouden vingers?
A1: Dit kan worden veroorzaakt door een gepassiveerde snijkant, een te hoge voedingssnelheid, een niet-overeenkomend tandprofiel van het gereedschap of een onjuiste rotatiesnelheid. Gebruik een speciale schuine snijder voor gouden vingers en optimaliseer de snijparameters.
Vraag 2: Wat leidt tot kopertrekken en bramen op het hellende vlak met de gouden vingers?
A2: Onvoldoende scherpte of slijtage van de snijkant. Onvoldoende fijn slijpen van de hardmetalen snijkant zal de koperfolie wegtrekken. Het is vereist om een versie met fijn afgewerkte snijkant te selecteren.
Vraag 3: Kan deze snijder herhaaldelijk opnieuw worden geslepen?
A3: Ja. Gecementeerd hardmetaal maakt meerdere malen naslijpen mogelijk. Na reparatie zijn de snijprestaties dicht bij die van een nieuw gereedschap, wat kosten bespaart. De hardmetalen PCB Bevel Cutter kan opnieuw worden geslepen voor herhaald gebruik.
Stuur uw aanvraag voor PCD PCB-snijgereedschappen, carbide PCB V-cut-gereedschappen en PCB V-groefgereedschappen naar Dongguan Weicheng Electronic Co., Ltd. Laat uw e-mailadres achter en vertel ons uw plaatmateriaal, uitrusting en gereedschapsspecificaties, en we zullen binnen 24 uur antwoorden met een fabrieksofferte, gratis voorbeeldopties en aangepaste gereedschapsaanbevelingen. Neem contact met ons op om uw bestelling te starten.
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies. Privacybeleid